-


-


-


WeChat
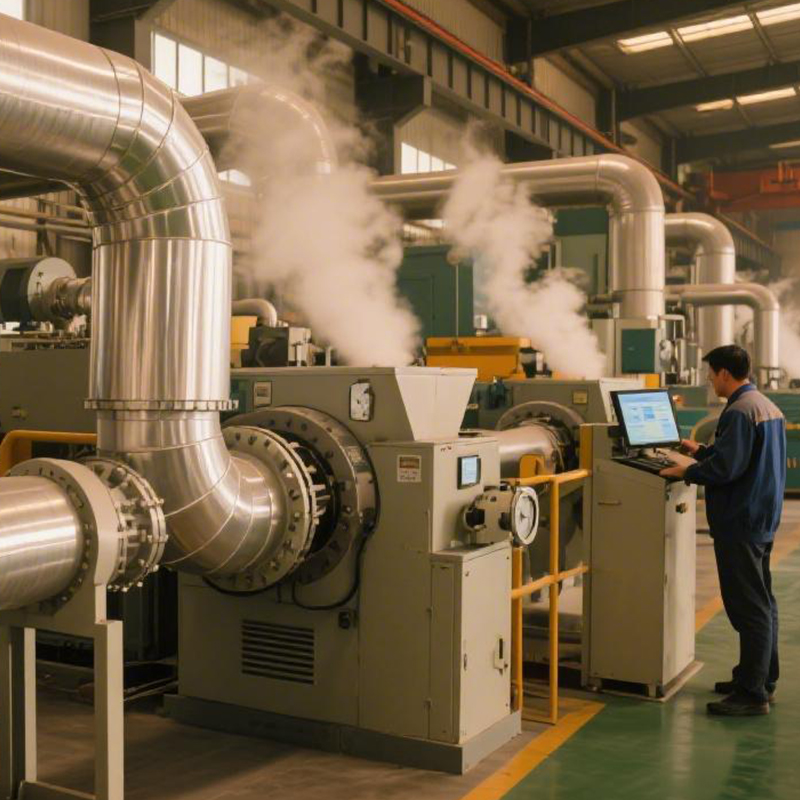
Обработка изделий из нитрильного каучука: технологии и производители
2026-10-06
Специфика нитрильного каучука и требования к его обработке
Нитрильный бутадиеновый каучук (NBR) является одним из наиболее востребованных эластомеров в промышленном производстве благодаря своему уникальному балансу свойств. Ключевой характеристикой этого материала является высокая стойкость к воздействию масел, топлив, жиров и многих химических реагентов. Именно это определяет широкое применение изделий из NBR в автомобилестроении, нефтегазовой отрасли, машиностроении и производстве уплотнительных элементов для гидравлических систем.
Однако физико-химические свойства нитрильного каучука накладывают строгие ограничения на методы его переработки. В отличие от термопластов, которые можно многократно плавить и формовать, NBR относится к термореактивным эластомерам. Это означает, что процесс формирования изделия неразрывно связан с химической реакцией вулканизации (сшивки макромолекул). Обработка изделий из нитрильного каучука требует точного контроля температурных режимов, давления и времени выдержки, так как любое отклонение может привести к дефектам структуры: недо vulcanизации (липкость, низкая прочность) или перевулканизации (хрупкость, потеря эластичности).
Для B2B-заказчиков и инженеров-конструкторов понимание технологических нюансов обработки NBR критически важно при выборе поставщика. Качество конечного продукта зависит не только от рецептуры компаунда, но и от того, насколько грамотно производитель управляет процессами литья, прессования или экструзии. Ошибки на этапе обработки могут проявиться уже в условиях эксплуатации в виде преждевременного старения, растрескивания или потери герметичности уплотнений.
Влияние содержания акрилонитрила на технологию производства
Важным аспектом, который необходимо учитывать при заказе изделий из нитрил-бутадиенового каучука, является содержание акрилонитрила в полимере. Этот параметр варьируется обычно от 18% до 50% и напрямую влияет на свойства материала и условия его переработки:
- Низкое содержание акрилонитрила (18–25%): обеспечивает высокую эластичность и морозостойкость, но снижает стойкость к маслам. Такие марки легче обрабатываются, требуют меньшего давления при формовании.
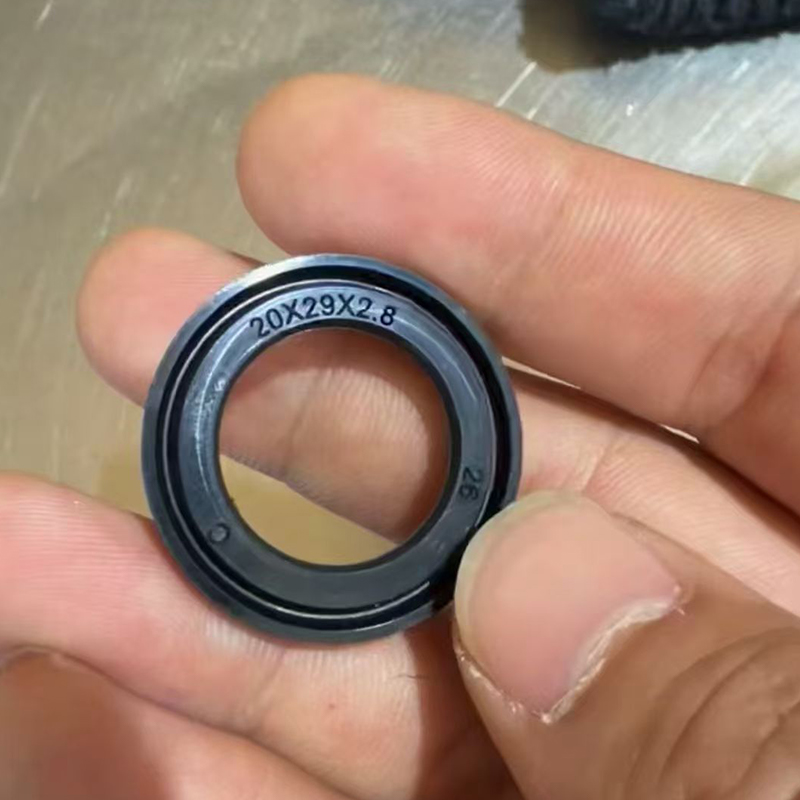
- Среднее содержание (25–33%): наиболее распространенный вариант для общих технических резиновых изделий (О-ринги, манжеты, прокладки). Баланс между технологичностью и эксплуатационными свойствами.
- Высокое содержание (33–50%): максимальная стойкость к агрессивным средам и топливам, но материал становится более жестким и трудным в переработке. Требует повышенных температур и давления при вулканизации.
Производитель должен четко понимать, какой тип NBR используется в заказе, так как режимы обработки для разных марок существенно отличаются. Универсальных настроек оборудования не существует, и профессиональный подход подразумевает адаптацию технологического процесса под конкретную рецептуру сырья.
Основные технологии формования изделий из NBR
Выбор метода формования зависит от геометрии изделия, требуемого объема партии, допускаемых отклонений по размерам и экономических факторов. В промышленности применяются три основные технологии: компрессионное прессование, литье под давлением и экструзия. Каждая из них имеет свои особенности при работе с нитрильным каучуком.
Компрессионное прессование (Compression Molding)
Это исторически первый и до сих пор широко применяемый метод изготовления резиновых изделий. Процесс заключается в помещении предварительно отмеренной заготовки (преформы) из сырого каучука в нагретую открытую форму. Затем форма закрывается под давлением, и материал заполняет все полости, после чего происходит вулканизация.
Преимущества метода:
- Низкая стоимость оснастки (пресс-форм) по сравнению с литьевыми формами.
- Отсутствие литниковых каналов, что минимизирует отходы материала.
- Возможность производства крупногабаритных изделий.
- Простота технологии, позволяющая работать с высоковязкими компаундами.
Недостатки и ограничения:
- Более длительный цикл производства из-за необходимости ручного или полуавтоматического загрузки заготовок.
- Меньшая точность размеров по сравнению с литьем под давлением.
- Возможность образования облоя (flash), требующего последующей механической обработки (обрезки).
- Неравномерность вулканизации в толстостенных изделиях.
Компрессионное прессование часто выбирается для мелкосерийного производства или изготовления крупных уплотнений, где высокая точность не является критическим фактором. При обработке изделий из нитрильного каучука этим методом важно тщательно рассчитывать массу заготовки: недостаток материала приведет к недоливу, а избыток — к чрезмерному давлению на форму и сложностям при удалении облоя.
Литье под давлением (Injection Molding)
Литье под давлением является наиболее прогрессивным и производительным методом для массового выпуска сложных и точных деталей из NBR. Сырой каучук в виде гранул или ленты подается в шнековый узел, где нагревается и пластифицируется, а затем впрыскивается под высоким давлением в закрытую горячую форму.
Ключевые особенности технологии для NBR:
- Контроль температуры: Нитрильный каучук начинает вулканизоваться при нагреве. В шнековом узле температура должна быть достаточно низкой, чтобы предотвратить преждевременную сшивку (скorching), но достаточной для снижения вязкости. В самой форме температура поддерживается на уровне, необходимом для быстрой вулканизации (обычно 160–200°C).
- Скорость цикла: Литье под давлением позволяет значительно сократить время цикла по сравнению с прессованием, так как материал поступает в форму уже нагретым и пластифицированным.
- Точность: Метод обеспечивает высокую повторяемость размеров и сложную геометрию, включая внутренние подрезы и тонкие стенки.
Преимущества для B2B-заказчика:
- Минимальные отходы материала (литники могут быть переработаны, хотя для NBR это сложнее, чем для термопластов).
- Высокая степень автоматизации процесса.
- Отличное качество поверхности изделий.
- Экономическая эффективность при больших тиражах.
Основным барьером для внедрения литья под давлением является высокая стоимость пресс-форм и самого оборудования. Поэтому этот метод рентабелен преимущественно при серийном производстве. Для компаний, таких как ООО «Хэбэй Нунхаха Пластмассовые Изделия», имеющих в своем арсенале полностью автоматизированные термопластавтоматы и опыт работы с различными полимерами, переход на работу с эластомерами требует специализированного оборудования для литья резины, которое отличается конструкцией шнекового узла и системой подогрева формы.
Экструзия и последующая вулканизация
Экструзия применяется для производства профильных изделий из нитрильного каучука: шлангов, трубок, уплотнительных профилей для окон и дверей, кабелей. Процесс заключается в непрерывном продавливании размягченного каучука через фильеру, придающую изделию заданное сечение.
После выхода из экструдера профиль еще не обладает окончательными свойствами, так как вулканизация chưa завершена. Для фиксации формы и приобретения эластичности профиль проходит через камеру вулканизации. В зависимости от типа оборудования и изделия, могут применяться различные методы непрерывной вулканизации:
- Вулканизация в горячей воздушной среде: подходит для массивных профилей.
- Вулканизация в соляной ванне или расплаве металлов: обеспечивает высокий теплообмен, но требует тщательной мойки изделия afterward.
- Микроволновая вулканизация: современный метод, позволяющий быстро прогревать изделие изнутри, что особенно эффективно для профилей сложного сечения.
При экструзии NBR важно учитывать усадку материала, которая может достигать значительных величин. Калибровка профиля производится с учетом коэффициента усадки, зависящего от конкретной марки каучука и режима вулканизации.
Вторичная обработка и финишные операции
После первичного формования изделия из нитрильного каучука редко готовы к немедленному использованию. Большинство технических деталей требует дополнительной обработки для удаления дефектов, достижения чистоты поверхности и обеспечения функциональности. Качество вторичной обработки часто является индикатором общего уровня производственной культуры завода-изготовителя.
Удаление облоя (Deflashing)
При компрессионном и литьевом формовании неизбежно образование тонкой пленки резины (облоя) в местах смыкания половин формы. Удаление облоя может осуществляться несколькими способами:
- Ручная обрезка: применяется для крупных изделий или малых партий. Требует высокой квалификации операторов, чтобы не повредить само изделие.
- Механическая обработка (галтовка): изделия помещаются в барабан с абразивными материалами или криогенными гранулами. Криогенная обработка (охлаждение жидким азотом до хрупкого состояния облоя с последующим ударным воздействием) является наиболее эффективным методом для сложных мелких деталей из NBR, таких как О-ринги.
- Термическая обработка: воздействие направленным пламенем или горячим воздухом для оплавления краев облоя. Требует осторожности, чтобы не деформировать изделие.
Пост-вулканизация (Post-curing)
Для некоторых применений, особенно в автомобильной и авиационной отраслях, требуется пост-вулканизация. Это процесс дополнительного нагрева изделий в печах при контролируемой температуре в течение определенного времени. Пост-вулканизация позволяет:
- Стабилизировать размеры изделия (снять внутренние напряжения).
- Улучшить физико-механические свойства (твердость, модуль упругости).
- Удалить летучие компоненты, которые могут выделяться при эксплуатации (дегазация).
Необходимость пост-вулканизации определяется техническим заданием и стандартами качества. Производитель должен иметь соответствующее печное оборудование и возможность контроля температурных режимов.
Механическая обработка и склейка
В некоторых случаях изделия из NBR подвергаются механической обработке: сверлению, проточке, шлифовке. Это актуально для крупногабаритных валов, втулок или нестандартных прокладок. Резка нитрильного каучука требует использования острого инструмента и охлаждения, чтобы избежать пригорания материала.
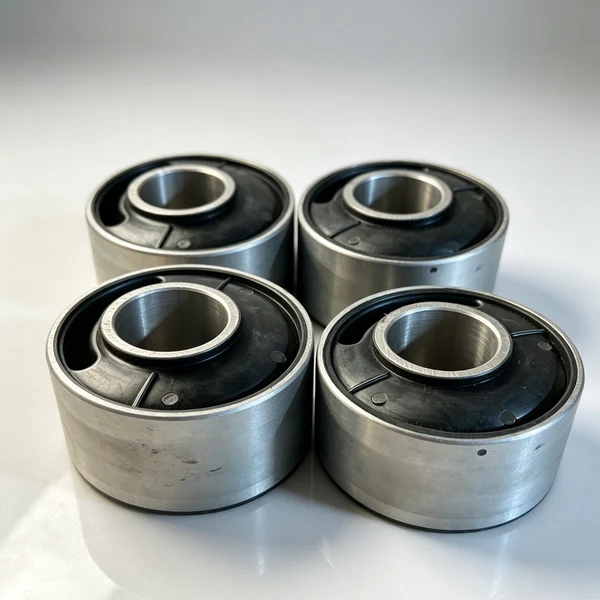
Также распространена операция склейки резины с металлическими закладными элементами. Для обеспечения прочной адгезии NBR к металлу поверхность металла предварительно обрабатывается праймерами и клеями, а затем совместно вулканизируется с каучуком. Качество связи «резина-металл» критично для демпферов, опор двигателя и других нагруженных узлов.
Контроль качества и типовые дефекты
Обеспечение стабильного качества изделий из нитрильного каучука невозможно без строгого входного, промежуточного и выходного контроля. B2B-покупатели должны обращать внимание на то, какие методы контроля использует производитель.
Типовые дефекты и их причины
| Дефект | Возможная причина | Метод предотвращения |
|---|---|---|
| Недолив (Short shot) | Недостаточное количество материала, низкое давление, преждевременная вулканизация | Увеличение дозы, повышение давления, оптимизация температуры |
| Пузыри и поры | Влага в сырье, недостаточное давление, газовыделение | Сушка сырья, увеличение давления прижатия, вакуумирование формы |
| Прилипание к форме | Недостаток разделительного агента, шероховатость формы | Применение качественных смазок, полировка формы |
| Разнотвердость | Неоднородность смеси, неравномерный нагрев формы | Контроль качества компаунда, проверка системы обогрева |
| Трещины | Перевулканизация, механическое повреждение при извлечении | Сокращение времени выдержки, аккуратная съемка |
Лабораторные испытания
Сертифицированные производители проводят регулярные испытания образцов из каждой партии. Основные проверяемые параметры для NBR включают:
- Твердость по Шору А: базовый показатель жесткости материала.
- Предел прочности при растяжении и относительное удлинение: характеризуют прочность и эластичность.
- Остаточное изменение объема после воздействия масел и топлив: ключевой тест для нитрильного каучука, подтверждающий его химическую стойкость.
- Температурный коэффициент хрупкости: определяет нижний предел работоспособности изделия.
Наличие собственной лаборатории или партнерство с аккредитованными испытательными центрами является существенным преимуществом производителя, так как позволяет оперативно корректировать технологические процессы и гарантировать соответствие продукции заявленным характеристикам.
Критерии выбора производителя и поставщика
Рынок производителей резиновых изделий высококонкурентен, и выбор надежного партнера требует комплексного подхода. Закупщики и инженеры должны оценивать потенциальных поставщиков не только по цене, но и по технологическим возможностям, качеству менеджмента и способности выполнять индивидуальные требования.
Технологическая оснащенность и вертикальная интеграция
Важным фактором надежности является наличие у производителя полного цикла производства. Компании, которые зависят от сторонних подрядчиков в вопросах смешения резины или вулканизации, имеют меньше контроля над качеством и сроками. Вертикально интегрированные предприятия, контролирующие процесс от входного сырья до готовой упаковки, способны быстрее реагировать на изменения в техническом задании и обеспечивать стабильность параметров продукции.
Например, компания ООО «Хэбэй Нунхаха Пластмассовые Изделия», основанная в 2013 году и расположенная в промышленной зоне уезда Шэньцзэ, демонстрирует пример такого интегрированного подхода. Хотя основной фокус компании исторически был направлен на переработку термопластов (литье под давлением, ротационное и выдувное формование) и производство компонентов для сельскохозяйственной техники и упаковки, наличие собственной производственной инфраструктуры и технических кадров создает базу для расширения компетенций. Опыт работы с литьем под давлением и контроль качества на всех этапах — от приемки сырья до финальной сборки — являются фундаментальными принципами, применимыми и к производству резиновых компонентов. Для заказчика это означает прозрачность процессов и возможность гибкого взаимодействия при реализации сложных проектов, требующих комбинации пластиковых и резиновых деталей.
Инженерная поддержка и кастомизация
Способность производителя участвовать в разработке изделия на ранней стадии (Early Supplier Involvement) значительно снижает риски ошибок. Профессиональный поставщик должен уметь:
- Проводить анализ чертежей и давать рекомендации по оптимизации геометрии для улучшения технологичности литья.
- Подбирать оптимальную марку NBR под конкретные условия эксплуатации (температура, среда, нагрузка).
- Изготавливать прототипы и опытные партии для тестирования.
Гибкость в подходах к заказу — от стандартных поставок до индивидуального проектирования по техническому заданию — отличает зрелых игроков рынка. Компания, ориентированная на долгосрочное партнерство, готова адаптировать свои процессы под требования клиента, будь то изменение цвета, твердости или конфигурации изделия.
Логистика и масштабируемость
Для B2B-сектора критически важна способность поставщика обеспечивать бесперебойные поставки необходимых объемов. Наличие складских запасов сырья и готовой продукции, развитая логистическая инфраструктура и опыт отгрузки крупными партиями (в том числе автомобильным транспортом) позволяют минимизировать риски срывов поставок у заказчика.
При оценке производителя следует уточнять:
- Максимальную месячную мощность по интересующей номенклатуре.
- Сроки изготовления пресс-форм и запуска в серию.
- Условия хранения готовой продукции (нитрильный каучук чувствителен к свету и озону, поэтому требует правильных условий складирования).
Заключение
Обработка изделий из нитрильного каучука — это сложный технологический процесс, требующий глубоких знаний материаловедения и точного управления производственными параметрами. Выбор правильной технологии формования (прессование, литье под давлением или экструзия) зависит от множества факторов, включая геометрию изделия, объем партии и требования к точности. Вторичная обработка и строгий контроль качества являются неотъемлемыми этапами, обеспечивающими функциональность и долговечность резиновых компонентов.
Для успешной реализации проектов важно выбирать производителей, обладающих не только необходимым оборудованием, но и инженерной экспертизой, способностью к кастомизации и надежной системой управления качеством. Партнерство с компаниями, имеющими опыт вертикальной интеграции и широкий спектр технологий переработки полимеров, такими как ООО «Хэбэй Нунхаха Пластмассовые Изделия», позволяет заказчикам получать комплексные решения, отвечающие высоким стандартам промышленного применения. При закупке изделий из NBR рекомендуется всегда запрашивать технические паспорта материалов, протоколы испытаний и, при возможности, проводить аудит производственных мощностей поставщика.